精密塑胶产品注塑 从材料选择到工艺控制的全面指南
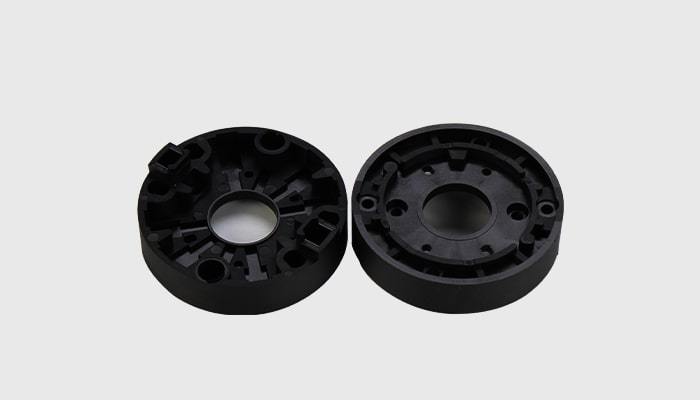
精密塑胶产品注塑是现代制造业中不可或缺的工艺,广泛应用于电子、医疗、汽车和消费品等领域。它要求制品具有高尺寸精度、良好的表面质量和稳定的性能。本文将深入探讨精密注塑的关键要素,包括塑料材料的选择、注塑机与模具的要求、工艺参数优化以及常见问题解决方案,为从业者提供实用的技术参考。
一、精密注塑对塑料材料的要求
精密塑胶产品通常对材料的尺寸稳定性、机械性能和热性能有严格要求。常用的工程塑料包括:
- 聚碳酸酯(PC):高透明度、高冲击强度,适用于光学件和电子外壳。
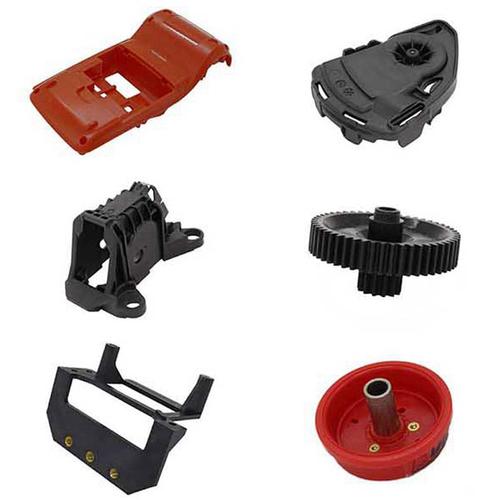
- 聚甲醛(POM):低摩擦、高刚性,常用于齿轮和精密传动件。
- 尼龙(PA):耐磨、耐化学,但吸湿性大,需注意尺寸变化。
- 聚对苯二甲酸乙二醇酯(PET):结晶度高,用于医疗器械和食品包装。
- 液晶聚合物(LCP):流动性好、各向异性,适合薄壁精密电子连接器。
选择材料时,需考虑成型收缩率、吸湿性、热稳定性及与模具的兼容性。例如,LCP的收缩率极低,适合公差±0.02mm的精密件。
二、注塑机与模具的关键技术
精密注塑需要高精度的注塑机和模具。注塑机应具备:
- 高重复精度的注射单元(±0.1%以内)
- 稳定的温度控制(料筒温差±1℃)
- 闭环控制的液压或全电动系统
模具设计要点:
- 采用优质模具钢(如S136、SKD61)并经过淬火处理,保证寿命和精度。
- 流道系统需平衡,避免熔接痕和充填不均。
- 冷却系统设计均匀,减少翘曲变形。
- 顶出机构需平稳,防止产品变形。
本人在工作中遇到一个案例:某医疗导管接头要求同心度±0.03mm,通过采用热流道和精密模仁加工,将不良率从15%降至2%。
三、注塑工艺参数优化
精密注塑的工艺窗口狭窄,需精确控制以下参数:
- 注射速度:中高速可减少熔体前沿冷却,但过高会导致湍流和烧焦。
- 保压压力与时间:保压压力通常为注射压力的50-80%,时间以浇口冻结为准。
- 料筒温度:根据材料推荐值设定,过高易分解,过低则充填不足。
- 模具温度:影响结晶度和收缩率,如PC需80-100℃,POM需80-90℃。
- 背压:提高塑化均匀性,但过大延长周期。
以POM齿轮为例,优化后参数为:料温190℃,模温80℃,注射速度60%,保压压力60MPa,保压时间3s,收缩率可控制在1.8%±0.1%。
四、常见缺陷及应对措施
精密注塑中常见的缺陷包括:
- 缩水:增加保压压力和时间,或优化浇口尺寸。
- 飞边:检查锁模力,降低注射压力,提高模具配合精度。
- 黑点:清洁料筒,降低温度,更换污染料。
- 尺寸不稳定:检查材料干燥、模温波动,或调整保压切换点。
- 烧焦:降低注射速度,增加排气槽深度。
实施统计过程控制(SPC)和模内压力监测,可显著提高一致性。
五、精密注塑的未来趋势
随着微成型和纳米技术的进步,精密注塑正朝着更高精度(亚微米级)、更小尺寸和多功能集成的方向发展。工业4.0下的智能注塑单元,借助传感器和AI算法,实现了实时质量预测和自适应控制,将推动精密塑胶产品注塑迈向新高度。
如若转载,请注明出处:http://www.shengchuangsuye.com/product/54.html
更新时间:2026-10-09 15:13:45