PVC注塑件与ABS塑料零件加工 开模定制全流程解析
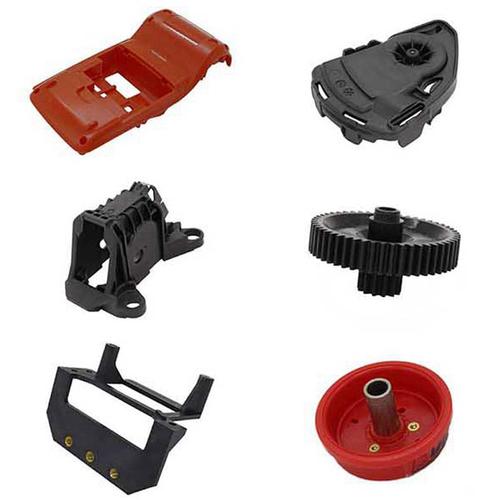
在制造业中,塑料注塑成型是生产塑料零件最常见的方式之一。无论是PVC注塑件、ABS塑料零件,还是其他工程塑料产品,开模定制都是实现批量化、高精度生产的关键环节。本文将围绕PVC注塑件、开模定制塑料产品、塑料零件加工以及ABS塑料等关键词,系统介绍从模具设计到注塑成型的完整流程。
一、常见注塑材料:PVC与ABS
PVC(聚氯乙烯)是一种成本低、耐化学腐蚀性好的塑料,常用于制作管件、密封件、鞋材、电线电缆护套等。PVC注塑件通常需要添加增塑剂和稳定剂来改善加工性能,但要注意其热稳定性较差,加工温度窗口较窄。
ABS(丙烯腈-丁二烯-苯乙烯共聚物)则兼具坚韧、耐冲击、易加工和表面光泽好的特点,广泛应用于电子外壳、玩具、汽车内饰、家用电器等。ABS塑料零件加工时流动性好,成型收缩率稳定,适合制作结构复杂、外观要求高的产品。
二、开模定制塑料产品的核心步骤
1. 需求分析与产品设计
客户提供3D图纸或样品,明确塑料零件的材质、颜色、表面处理、公差和产量。设计师根据注塑工艺要求优化壁厚、脱模斜度、圆角等。
2. 模具设计与制造
开模定制是注塑加工中成本最高、周期最长的环节。模具通常采用P20、718、S136等钢材,根据产量选择一模多腔或热流道系统。模具设计需考虑浇口位置、冷却水道、顶出机构和排气槽。
3. 注塑成型
将塑料颗粒干燥后加入注塑机料筒,加热熔融后高压注入模具型腔,经保压、冷却、开模、顶出得到成品。PVC注塑件需严格控制温度在160-190°C,ABS则通常在210-260°C。
4. 后加工与质检
包括去披锋、抛光、丝印、喷涂、超声波焊接等。质检环节会检查尺寸、外观、装配性能,确保塑料零件加工符合客户标准。
三、PVC注塑件与ABS塑料零件的工艺差异
| 项目 | PVC注塑件 | ABS塑料零件 |
|------|-----------|-------------|
| 熔融温度 | 160-190°C | 210-260°C |
| 模具温度 | 30-60°C | 50-80°C |
| 干燥要求 | 通常不需干燥 | 80-90°C干燥2-4小时 |
| 收缩率 | 0.2-0.6% | 0.4-0.7% |
| 典型应用 | 管件、密封圈、鞋底 | 外壳、玩具、汽车部件 |
四、开模定制的成本与周期
开模费用取决于产品大小、结构复杂度、模具钢材和腔数。小批量试产可选择软模或简易模,量产则用硬模。一般小型精密模具交期15-25天,中大型模具30-45天。注塑加工费按零件重量、成型周期和机台吨位计算。
五、如何选择可靠的注塑加工供应商
- 考察其是否具备从模具设计、开模、注塑到后加工的一站式能力。
- 了解其过往案例,尤其是PVC注塑件和ABS塑料零件的生产经验。
- 确认设备吨位范围,能否覆盖您的产品尺寸。
- 要求提供试模报告和首件检测尺寸报告。
六、
无论是PVC注塑件还是ABS塑料零件,开模定制塑料产品都离不开精准的模具和稳定的注塑工艺。选择专业的塑料零件加工厂家,能在保证质量的同时缩短交期、降低综合成本。如果您有新产品需要开模注塑,建议尽早与工程师沟通产品可制造性,避免后期改模造成浪费。
如若转载,请注明出处:http://www.shengchuangsuye.com/product/55.html
更新时间:2026-10-09 04:36:01